


Штампованные стальные корпуса втулок
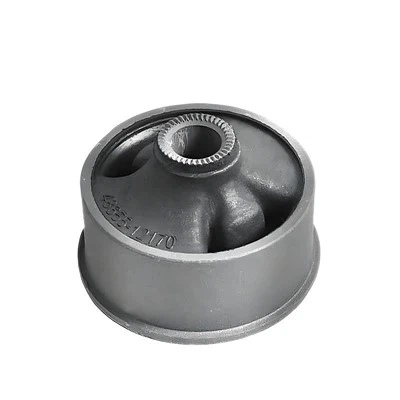
Корпуса втулок из штампованной стали служат жесткими металлическими внешними втулками, предназначенными для размещения эластомерных или композитных внутренних втулок в автомобильных и промышленных узлах подвески. Эти компоненты обеспечивают стабильное запрессованное соединение между вкладышем втулки подвески и корпусами шасси, такими как рычаги подвески, продольные рычаги или опоры стойки. Производители прецизионных шасси используют стальные корпуса холодной штамповки, чтобы сохранить геометрию конструкции и обеспечить точную передачу нагрузки через интерфейсы динамической подвески.
Дизайн и особенности продукта
Прогрессивная холодная штамповка:Изготовлен с использованием многоступенчатых прогрессивных штампов для штамповки корпусов цилиндрической формы с постоянным профилем поперечного сечения.
Контролируемый внешний диаметр прессовой посадки:Сохраняет жесткие наружный диаметр (НД) и цилиндрические допуски для достижения заданных характеристик посадки с натягом при установке в сопрягаемые отверстия рычагов подвески.
Равномерная толщина стенки:Используется листовая сталь прецизионного калибра для поддержания постоянной толщины стенок во время многопроходных операций глубокой вытяжки.
Обрезанные и зачищенные края:Обеспечивает механическую обрезку кромок и удаление заусенцев для устранения заусенцев, острых кромок и заусенцев, предотвращая деформацию втулки во время вставки узла.
Настраиваемые функции хранения:Могут быть изготовлены со встроенными монтажными фланцами, ступенями или внешними удерживающими канавками на основе специальных сборочных чертежей.
Материал и производство
Варианты материала:Лист холоднокатаный из низкоуглеродистой стали, лист из среднеуглеродистой стали и лист из высокопрочной низколегированной стали (HSLA).
Производственные операции:Вырубка, последовательная штамповка, глубокая вытяжка, обрезка кромок, прошивка, удаление заусенцев и промывка.
Доступные покрытия поверхности:Прозрачное/желтое цинкование, покрытие из цинк-никелевого сплава, катодное электроосажденное покрытие (E-покрытие) и антикоррозийное погружение в масло.
Технические характеристики
|
Технические параметры |
Производственные возможности/диапазон значений |
|
Название продукта |
Штампованные стальные корпуса втулок |
|
Диапазон наружного диаметра (НД) |
По индивидуальному заказу по чертежу |
|
Диапазон внутреннего диаметра (ID) |
По индивидуальному заказу по чертежу |
|
Диапазон толщины стенок |
1,5 мм – 6,0 мм |
|
Общий диапазон длины |
По индивидуальному заказу по чертежу |
|
Размерные допуски |
Формируется и имеет размеры в соответствии с ISO 2768-m или специальными допусками САПР заказчика. |
|
Концентричность/цилиндричность |
Проверено по чертежу с допусками GD&T |
|
Обработка поверхности |
Применяется в зависимости от требований клиента к испытанию в солевом тумане (SST) |
|
Основа спецификации |
Изготовлено строго по 2D-чертежам заказчика или 3D-моделям STEP. |
Параметры настройки
Оценка чертежей и САПР:Инженерная проверка клиентских 2D-печатей (PDF/DWG) и файлов 3D CAD (STEP/IGES) на предмет технологичности, коэффициентов вытяжки и пределов растяжения материала.
Прототипирование и пробные образцы:Пробное производство с использованием мягкой оснастки или штампов-прототипов для проверки размеров, пробной сборки и испытаний на силу выталкивания перед созданием оснастки для массового производства.
Пользовательские геометрические профили:Адаптивность конструкции оснастки для прямых цилиндрических труб, фланцевых корпусов, ступенчатых внешних профилей и кромок с надрезами.
Масштабирование заказа:Оснастка и производственные мощности настроены для начальных пилотных партий посредством серийного производства.
Проверка качества и сертификация
Проверка размеров:Проверка размеров с использованием оптических систем измерения координат, цифровых измерителей высоты, микрометров и датчиков «пробка-не-год» для проверки внутреннего диаметра, внешнего диаметра, толщины стенки и длины по условным обозначениям на чертежах.
Визуальный и поверхностный осмотр:Визуальный контроль штампованных трещин, следов инструмента, пределов заусенцев и покрытия поверхности.
Документация и отслеживаемость:Сертификаты испытаний материалов (MTC, показывающие химический состав и механические свойства), отчеты о проверке размеров и сертификат соответствия (CoC) предоставляются для каждой партии.
Наш сертификат
ISO9001:2015 ИАТФ16949:2016


Часто задаваемые вопросы
Вопрос: Какие технические данные необходимы для получения официального предложения на штампованные стальные корпуса втулок по индивидуальному заказу?
О: Для ценового предложения требуется 2D-чертеж (PDF/DWG с допусками), файл 3D CAD (STEP/IGES), спецификации марок материалов, требования к обработке поверхности (включая часы коррозионной стойкости) и целевые объемы производственных партий.
Вопрос: Как контролируется изменение толщины стенки в процессе глубокой вытяжки?
Ответ: Изменение толщины стенки контролируется за счет прогрессивного определения размеров штампа, оптимизации зазора между штампами и точного выбора толщины заготовки из листового металла, что обеспечивает соответствие окончательных размеров стенки ограничениям инженерных чертежей.
Вопрос: Какая документация по качеству поставляется с образцами-прототипами?
О: Отгрузка образцов прототипа включает в себя отчет о полноразмерной проверке, охватывающий все размеры чертежа, сертификат заводских испытаний сырья и записи проверки толщины покрытия/обработки поверхности.
горячая этикетка : Корпуса штампованных стальных втулок, Китайские корпуса штампованных стальных втулок производители, поставщики, завод
Предыдущая статья
Корпуса втулок из обработанной сталиСледующая статья
Прецизионные стальные втулкиВам также может понравиться


Отправить запрос